

Станок с ЧПУ служит десятилетиями, если за ним ухаживают по графику, и выходит из строя за пару лет, если его только эксплуатируют. В статье собран понятный регламент: что делать каждую смену, раз в неделю, раз в месяц, раз в полгода и год. Разобрано, как устроено техническое обслуживание станков с ЧПУ, чем отличаются фрезерные, лазерные и плазменные станки, какие ошибки обходятся дороже всего и что можно делать самому, а что лучше отдать сервису.
Оглавление
- Зачем нужно обслуживание станков с ЧПУ
- Как устроена система обслуживания: ТО, плановый ремонт и аварийный ремонт
- Ежедневное обслуживание: чек-лист на смену
- Еженедельные работы
- Ежемесячное обслуживание
- Раз в полгода и раз в год
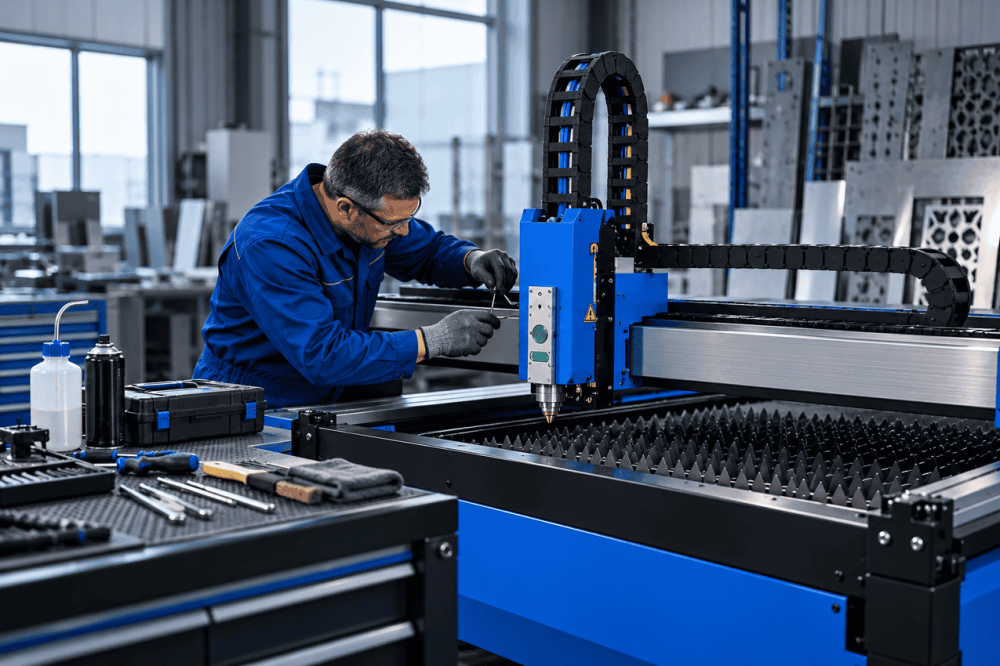
- Особенности лазерных и плазменных станков
- Как организовать журнал обслуживания
- Типичные ошибки, которые стоят денег
- Что делать самому, а что отдать сервису
- FAQ
- Источники
Зачем нужно обслуживание станков с ЧПУ
Станок с ЧПУ — это точный механизм: направляющие, шарико-винтовые пары, шпиндель, приводы и электроника работают в паре, и износ одного узла быстро тянет за собой остальные. Регулярное обслуживание станков с ЧПУ решает три практических задачи.
- Сохраняет точность. Стружка и пыль на направляющих, высохшая смазка и люфты постепенно съедают точность обработки. Деталь, которая вчера укладывалась в допуск, сегодня уходит в брак, и причину ищут в программе, а не в станке.
- Продлевает ресурс. Шпиндель, линейные направляющие и шарико-винтовые пары — самые дорогие узлы. Замена шпинделя фрезерного станка может стоить как заметная часть цены самого станка, а регулярная смазка и чистка стоят копейки.
- Убирает внеплановые простои. Остановка в разгар заказа обходится дороже, чем любая профилактика. Планово станок останавливают на 30–60 минут в конце смены, аварийно — на дни и недели в ожидании запчастей.
Главный принцип: маленькая операция, сделанная вовремя, заменяет большой ремонт. Поэтому регламент строят от частого к редкому — от короткой проверки каждую смену до глубокого осмотра раз в год.
Как устроена система обслуживания: ТО, плановый ремонт и аварийный ремонт
В технической терминологии (ГОСТ 18322-2016) обслуживание и ремонт разделены. Техническое обслуживание (ТО) — это комплекс операций, которые поддерживают исправность станка: осмотр, чистка, смазка, регулировка. Ремонт — восстановление исправности, когда что-то уже износилось или сломалось.
На практике у ТО есть три вида, и ремонт и обслуживание станков с ЧПУ принято планировать именно так:
- Ежесменное ТО — делает оператор: осмотр, чистка, проверка уровней.
- Периодическое ТО — по календарю или по наработке в моточасах: еженедельное, ежемесячное, полугодовое, годовое.
- Ремонт — плановый (по состоянию узла, по результатам диагностики) и внеплановый, когда узел отказал.
Задача регламента — свести внеплановые ремонты к минимуму. Если они случаются регулярно, значит, периодическое ТО выполняется формально.
Оговорка: ниже приведены типовые ориентиры. Точные интервалы, марки масел и смазок всегда берите из руководства по эксплуатации вашего станка: у разных производителей они отличаются, а нарушение требований может повлиять на гарантию.
Ежедневное обслуживание: чек-лист на смену
Ежедневное обслуживание станков с ЧПУ занимает 10–20 минут и делается в начале и в конце смены. Это самая важная часть регламента: именно ежедневная чистка и проверка предотвращают большинство поломок.
Перед началом работы
- Осмотр. Посмотрите, нет ли подтёков масла, повреждённых кабелей и шлангов, открытых или перекошенных защитных кожухов.
- Уровни жидкостей. Проверьте уровень масла в системе смазки направляющих и охлаждающей жидкости (СОЖ) в баке. Недолив смазки — одна из самых частых причин износа направляющих.
- Давление воздуха. Если станок питается от пневмосети, проверьте давление по манометру и слейте конденсат из фильтра-влагоотделителя.
- Прогрев. Дайте шпинделю и осям поработать на холостом ходу несколько минут на небольших оборотах. Холодный шпиндель с загустевшей смазкой изнашивается быстрее.
- Аварийная остановка и блокировки. Убедитесь, что кнопка аварийной остановки и датчики дверей срабатывают. Это вопрос безопасности, а не только сохранности станка.
По окончании смены
- Уборка стружки. Удалите стружку и пыль с рабочего стола, направляющих, защитных кожухов и поддонов. Стружку убирайте щёткой или пылесосом, а не сдувайте сжатым воздухом: воздух загоняет мелкие частицы в уплотнения и под кожухи.
- Протирка. Протрите направляющие и открытые металлические поверхности чистой тканью. Для станков, работающих с СОЖ, — слегка смажьте открытые поверхности тонким слоем масла, чтобы не было коррозии.
- Инструмент и оснастка. Очистите конус шпинделя и патроны от стружки и СОЖ, осмотрите инструмент на износ и сколы.
- Журнал. Отметьте в журнале, что сделано и что заметили: необычный шум, вибрацию, нагрев.
Для фрезерных станков по дереву, пластику и композитам отдельное правило: пыль и мелкая стружка абразивны, а при попадании на рельсы и в каретки работают как наждак. Если на станке есть система аспирации, проверяйте её каждую смену.
Еженедельные работы
Раз в неделю добавляются операции, которые нет смысла делать каждый день, но нельзя откладывать на месяц.
- Фильтры СОЖ и аспирации. Очистите сетчатые фильтры и приёмники, проверьте, не забиты ли стружкой фильтры в баке и на подаче.
- Состояние СОЖ. Оцените запах, цвет и концентрацию. Рефрактометром проверяется концентрация эмульсии, при необходимости она корректируется. Резкий неприятный запах — признак бактериального заражения, жидкость нужно менять.
- Система смазки. Убедитесь, что масло действительно поступает к направляющим и винтам: смазанные поверхности должны блестеть, а не быть сухими.
- Воздушные фильтры шкафа управления. Проверьте вентиляторы и фильтры электрошкафа и частотного преобразователя. Перегрев электроники — частая причина нестабильной работы.
- Крепёж и муфты. Осмотрите видимые крепления, муфты на валах двигателей и крепление защитных кожухов.
- Концевые выключатели и датчики. Убедитесь, что они чистые и срабатывают в нужной точке. Забитый стружкой датчик нулевой точки приводит к сдвигу программы.
Ежемесячное обслуживание
Раз в месяц станок осматривают глубже. Для станка, который работает в две смены, этот интервал лучше сократить.
- Шарико-винтовые пары и линейные направляющие. Проверьте смазку, состояние уплотнений и защитных гофр. Если требуется — нанесите смазку по инструкции производителя (консистентную или масло — зависит от узла).
- Люфты. Проверьте осевой люфт по осям: поставьте индикатор на стол и покачайте ось в пределах хода. Растущий люфт — сигнал к регулировке или замене узла.
- Бак СОЖ. Очистите бак от осадка и шлама, отрегулируйте концентрацию, долейте жидкость.
- Ремни и приводы. На станках с ременными передачами проверьте натяжение и износ ремней, на станках с реечными передачами — состояние зубьев и смазку рейки.
- Электрика. Осмотрите клеммные колодки и подключения в шкафу (при отключённом питании), состояние заземления и кабельных цепей, не перетёртых ли кабели в местах изгиба.
- Система охлаждения шпинделя. Проверьте уровень и состояние жидкости в контуре охлаждения шпинделя с жидкостным охлаждением, прокачайте контур при необходимости.
- Геометрия. Контрольный проход или проверка тестовой деталью: сравните размеры с эталоном. Отклонение раньше, чем брак, покажет, что пора калибровать.
Раз в полгода и раз в год
Реже, но обязательно, выполняются работы, которые требуют остановки станка на несколько часов.
Раз в полгода
- Полная замена СОЖ с промывкой бака и системы подачи (для станков с эмульсией интервал часто сокращают до 2–4 месяцев при интенсивной работе).
- Проверка и подтяжка крепёжных соединений основных узлов, анкерных болтов и регулировочных опор.
- Проверка уровня станка: он должен стоять в горизонтали, иначе нагрузка на направляющие распределяется неравномерно и растёт износ.
- Замена фильтров в системах смазки и пневматики.
Раз в год
- Диагностика шпинделя. Проверка биения, вибрации, температуры при работе. Если биение растёт, шпиндель обслуживают или меняют подшипники.
- Смена масла в редукторах и коробках передач, если они есть в конструкции.
- Геометрическая калибровка станка. Проверка точности позиционирования, перпендикулярности осей, плоскостности стола (например, лазерным интерферометром или специальными индикаторными стойками).
- Проверка электрики. Измерение сопротивления изоляции и заземления, проверка контактов силовых цепей. Эту работу выполняет квалифицированный электрик.
- Резервная копия параметров. Сохраните параметры станка и программное обеспечение системы ЧПУ, чтобы после сбоя можно было восстановить настройки.
- Замена элементов с ограниченным ресурсом: аккумулятор энергонезависимой памяти контроллера (если предусмотрен), уплотнения, изношенные щётки двигателей и т. д.
Сводная таблица регламента
| Периодичность | Основные работы | Кто выполняет |
|---|---|---|
| Каждую смену | Осмотр, чистка от стружки, уровни масла и СОЖ, давление воздуха, прогрев | Оператор |
| Раз в неделю | Фильтры, проверка СОЖ, смазка, вентиляторы шкафа, датчики | Оператор |
| Раз в месяц | Люфты, винты и направляющие, бак СОЖ, ремни, электрика, контрольная деталь | Оператор и наладчик |
| Раз в полгода | Замена СОЖ, фильтры, проверка уровня станка, крепёж | Наладчик или сервис |
| Раз в год | Диагностика шпинделя, калибровка геометрии, электрика, копия параметров | Сервисный инженер |
Особенности лазерных и плазменных станков
У разных типов станков общая база обслуживания (механика, смазка, электрика), но есть специфика.
Лазерные станки
- Оптика. Линзы, зеркала и защитные стёкла загрязняются дымом и продуктами испарения материала. Загрязнение снижает мощность луча и приводит к перегреву оптики. Протирайте оптику специальными салфетками и спиртом по инструкции, не касайтесь пальцами.
- Охлаждение. У CO2-лазеров критичен чиллер (водяное охлаждение): используйте дистиллированную воду, следите за температурой и меняйте воду по регламенту, чтобы избежать налёта и водорослей. У оптоволоконных лазеров охлаждается источник и режущая головка.
- Вытяжка и дымоудаление. Забитая вытяжка снижает качество реза и загрязняет оптику.
- Газ. Проверяйте давление и чистоту вспомогательного газа (кислород, азот, воздух), состояние шлангов, редукторов и фильтров.
- Сопла. Сопло лазерной головки изнашивается и деформируется: кривое или забитое сопло ухудшает рез.
Плазменные станки
- Расходники. Электрод, сопло и завихритель плазмотрона — главные расходные детали. Их осматривают ежедневно и меняют по состоянию: износ даёт косой рез и грубую кромку.
- Качество воздуха. Для плазмы нужен сухой чистый воздух. Влажность и масло в воздухе быстро убивают расходники, поэтому влагоотделитель и осушитель обслуживают регулярно.
- Стол и ванна. Шлак и окалина на рабочем столе и в ванне нужно удалять, а при водяном столе — следить за состоянием воды и решёток.
- Система контроля высоты резака (THC). Проверяйте датчик и кабели, калибруйте по инструкции.
Как организовать журнал обслуживания
Регламент работает только тогда, когда его выполнение фиксируется. Достаточно простого журнала или электронной таблицы по каждому станку.
- Паспорт станка. Модель, серийный номер, дата ввода в эксплуатацию, марки применяемых масел и смазок.
- Чек-листы по периодам. Ежедневный, еженедельный, ежемесячный — на бумаге у станка или в планшете. Оператор отмечает выполненное и ставит подпись.
- Учёт наработки. Записывайте моточасы или часы работы шпинделя: многие интервалы привязаны к наработке, а не к календарю.
- Учёт замен. Что менялось, когда и на каком пробеге: фильтры, СОЖ, подшипники, расходники. По этим данным вы сможете планировать закупку запчастей заранее.
- Фиксация отклонений. Любой необычный звук, вибрация, ошибка на экране — в журнал, даже если станок «отработал» смену. Накопленные отклонения помогают сервисному инженеру быстро найти причину.
Ответственного назначайте персонально: если «обслуживает вся смена», то не отвечает никто.
Типичные ошибки, которые стоят денег
- Продувка сжатым воздухом вместо уборки. Загоняет стружку в уплотнения и каретки. Используйте пылесос и щётку.
- Неподходящее масло или смазка. Универсальных составов не существует: применяйте марки из руководства. Неверная смазка может сжать ресурс узла в разы.
- Экономия на СОЖ. Разбавленная или заражённая жидкость ухудшает охлаждение, вызывает коррозию и неприятный запах, сокращает ресурс инструмента.
- Игнорирование мелких симптомов. Новый шум, подёргивание оси, рост температуры двигателя — это ранние сигналы. На этой стадии ремонт обходится дёшево.
- Работа с неисправной защитой. Отключённые блокировки дверей и поломанные кожухи — риск травмы и штрафов, а ещё попадание стружки внутрь станка.
- Отсутствие обучения оператора. Оператор, который не понимает, зачем нужна смазка, будет пропускать её. Покажите, какой узел что делает и чем грозит пропуск.
- Нерегулярная калибровка. Станок «уплывает» постепенно, и без контрольных измерений этого не видно, пока не пойдёт брак.
Что делать самому, а что отдать сервису
Ежедневное и еженедельное ТО — зона ответственности оператора. Ежемесячные работы по механике может выполнять подготовленный наладчик. Но есть операции, которые лучше передать сервису:
- диагностика и ремонт шпинделя;
- замена и регулировка шарико-винтовых пар и линейных направляющих;
- настройка приводов и параметров системы ЧПУ;
- геометрическая калибровка с измерительным оборудованием;
- работы в силовой части электрошкафа;
- обслуживание лазерного источника, настройка оптического тракта.
Если станок на гарантии, уточните условия: часть работ производитель обязан или разрешает выполнять только своим сервисом. Хороший признак при покупке — когда поставщик заранее объясняет регламент ТО, поставляет запчасти и расходники и берёт на себя пусконаладку. Об этом полезно спросить, когда вы выбираете оборудование.
FAQ
Как часто нужно проводить обслуживание станка с ЧПУ?
Сколько стоит обслуживание станка с ЧПУ?
Можно ли обслуживать станок самостоятельно?
Какую смазку и масло использовать?
Что будет, если не обслуживать станок?
Когда нужно вызывать сервисного инженера вне графика?
Источники
Вам также может быть интересно:


