

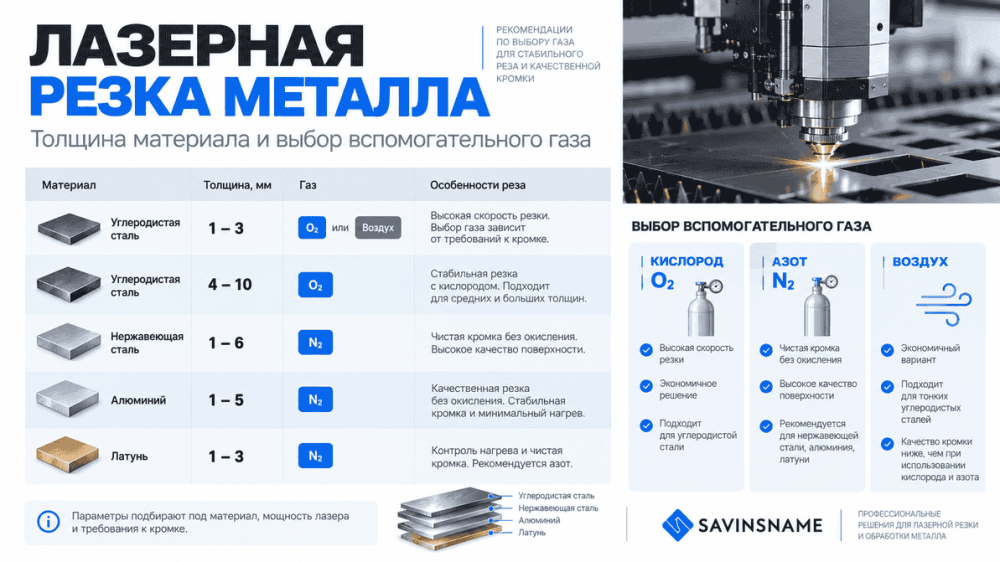
Режим лазерной резки металла задают шесть величин: мощность источника, скорость, положение фокуса, диаметр сопла, вспомогательный газ и его давление. Газ влияет на результат сильнее остальных: кислород режет чёрную сталь быстро, но оставляет оксидную кромку, азот даёт чистый рез на нержавейке и алюминии, а сжатый воздух обходится дешевле всего и хорошо справляется с тонким листом. Ниже — таблицы ориентировочных параметров по толщинам и разбор того, какой газ выбрать под вашу задачу.
Оглавление
- Из чего складываются параметры лазерной резки
- Что делают азот, кислород и воздух в резе
- Таблица: углеродистая сталь
- Таблица: нержавеющая сталь
- Алюминий, медь, латунь и оцинковка
- Азот, кислород или воздух: сводное сравнение
- Откуда брать газ и воздух
- Какая мощность нужна под вашу толщину
- Типичные дефекты реза и что с ними делать
- FAQ
- Источники
Из чего складываются параметры лазерной резки
Луч фокусируется на листе в пятно диаметром в десятые доли миллиметра и расплавляет или сжигает металл. Расплав нужно убрать из реза, иначе он застынет заусенцем. Эту работу делает газ, поэтому для настройки реза значимы шесть величин:
- Мощность источника. Чем толще металл, тем она выше. Для тонкого листа лишняя мощность не ускоряет рез, а только расширяет зону нагрева.
- Скорость подачи. Слишком быстро — луч не прорезает лист насквозь, слишком медленно — кромка оплавляется и расширяется.
- Положение фокуса. Для кислородной резки толстой стали фокус чаще опускают внутрь листа, для азотной резки нержавейки — к нижней поверхности.
- Диаметр сопла. Тонкий металл режут соплами 1,0–1,5 мм, толстый — 2,0–3,0 мм: через широкое сопло проходит больше газа.
- Давление газа. Кислороду нужно мало, азоту и воздуху — много.
- Зазор между соплом и листом. Обычно около 0,5–1,0 мм, его держит ёмкостный датчик высоты.
Точные значения зависят от конкретного станка: режущей головки, качества оптики и марки металла. Лучшие рабочие режимы — те, что производитель записал в технологическую карту станка. Таблицы ниже — стартовые ориентиры, от которых вы отталкиваетесь при пробных резах, а не паспортные значения. Если на кромке заусенец или оплавление, лишь после этого корректируйте скорость и давление. Состояние защитных стёкол и линз лазерного станка тоже заметно влияет на рез, поэтому их проверяют до подбора режима.
Что делают азот, кислород и воздух в резе
Кислород не только выдувает расплав, но и вступает в реакцию с железом. Сгорание выделяет дополнительное тепло, поэтому на углеродистой стали рез идёт быстрее и мощности хватает на большую толщину. Давление при этом низкое — доли бара до одного-двух бар. Цена — оксидная плёнка на кромке: она тёмная и мешает окраске и сварке без зачистки.
Азот инертен и работает как струя: сдувает расплав без химической реакции. Кромка получается светлой и чистой, без окалины, поэтому азот выбирают для нержавейки, алюминия и деталей, которые идут под порошковую покраску или сварку без обработки. Давление высокое, 10–20 бар и выше, а расход газа большой.
Сжатый воздух — смесь, где около 78 % азота и 21 % кислорода. Он режет как азот с небольшой долей окисления, даёт приемлемое качество на тонком листе и стоит дешевле баллонного газа, потому что его делает собственный компрессор. На нержавейке воздух оставляет желтоватый налёт, на толстой стали — заусенец. Нормативная чистота технических газов описана в ГОСТ 9293-74 для азота и ГОСТ 5583-78 для кислорода. Для резки важно не содержание азота, а малое количество влаги и масла в потоке.
Таблица: углеродистая сталь
Значения ориентировочные, для оптоволоконного лазера мощностью 3 кВт и выше; на меньших мощностях верхние толщины снижаются.
| Толщина, мм | Рекомендуемый газ | Давление, бар | Сопло, мм | Комментарий |
|---|---|---|---|---|
| 0,5–2 | Азот или воздух | 8–14 | 1,0–1,5 | Максимальная скорость, чистая кромка без окалины |
| 3–5 | Воздух или кислород | воздух 8–12, кислород 0,8–1,5 | 1,2–1,5 | Воздух быстрее, кислород даёт ровную кромку |
| 6–10 | Кислород | 0,6–1,2 | 1,2–2,0 | Воздух оставляет заусенец, азот требует большой мощности |
| 12–16 | Кислород | 0,4–0,8 | 1,5–2,5 | Нужна мощность от 3 кВт, режим подбирают на пробном резе |
| 18 и выше | Кислород | 0,3–0,6 | 2,0–3,0 | Требуется источник мощнее 3 кВт, скорость резко падает |
Для чёрной стали толще 20–25 мм дешевле и надёжнее плазма. Для таких задач есть плазменные станки с ЧПУ HIT PRO: они режут толстый лист быстрее, а кромка менее критична.
Таблица: нержавеющая сталь
Здесь почти всегда нужен азот: кислород оставляет оксидную плёнку, которая лишает нержавейку главного свойства — коррозионной стойкости кромки.
| Толщина, мм | Газ | Давление, бар | Сопло, мм | Комментарий |
|---|---|---|---|---|
| 0,5–2 | Азот | 10–15 | 1,0–1,5 | Воздух допустим, если жёлтый оттенок кромки не важен |
| 3–5 | Азот | 12–18 | 1,5–2,0 | Блестящая кромка без заусенца |
| 6–10 | Азот | 14–20 | 2,0–3,0 | Мощность от 3 кВт, расход газа высокий |
| 12 и выше | Азот | 16–25 | 2,5–3,0 | Нужна мощность от 6 кВт, рез медленный |
Алюминий, медь, латунь и оцинковка
- Алюминий. Режут азотом, давление 10–18 бар. Воздух подходит для некритичных деталей, но кромка получается шероховатой. Алюминий отражает луч и быстро отводит тепло, поэтому предельная толщина у него ниже, чем у стали при той же мощности.
- Медь и латунь. Сильно отражают излучение, поэтому тонкие листы режут азотом на лазере с защитой от обратного отражения. Допустимую толщину уточняйте у производителя станка.
- Оцинкованная сталь. Азот или воздух: при кислороде цинковое покрытие выгорает на кромке и коррозия идёт быстрее. Для вытяжки пара цинка нужна эффективная вентиляция.
Станки для резки металла с разной мощностью


Азот, кислород или воздух: сводное сравнение
| Критерий | Азот | Кислород | Воздух |
|---|---|---|---|
| Материалы | Нержавейка, алюминий, латунь, оцинковка, тонкая сталь | Углеродистая и конструкционная сталь | Тонкая сталь, алюминий без жёстких требований |
| Кромка | Светлая, без окалины | Тёмная, с оксидной плёнкой | Светлая или слегка желтоватая |
| Скорость на тонком листе | Высокая | Ниже | Высокая |
| Скорость на толстом листе | Низкая | Максимальная | Низкая |
| Давление | 10–25 бар | 0,3–1,5 бар | 8–16 бар |
| Расход газа | Очень высокий | Низкий | Определяется компрессором |
| Когда выбирать | Нужна чистая кромка без обработки | Толстая чёрная сталь | Тонкий лист, экономия на газе |
Откуда брать газ и воздух
Кислород поставляют баллонами или рампой: расход небольшой, и одного 40-литрового баллона хватает надолго. С азотом иначе, потому что его тратится много. На небольшом производстве используют рампу баллонов, на среднем — газификатор с жидким азотом, на крупном — генератор азота, вырабатывающий газ из сжатого воздуха прямо в цехе. Генератор выгоден при постоянной нагрузке, баллоны — когда резка нерегулярная.
Если вы планируете резать воздухом, главное оборудование — компрессор для лазерного станка: винтовой, с ресивером, осушителем и фильтрами тонкой очистки. Любая влага и масло в потоке оседают на защитном стекле и портят рез.
Какая мощность нужна под вашу толщину
Предельная толщина зависит от мощности источника, и «заявленный максимум» редко совпадает с рабочим. Практичнее ориентироваться на режим с запасом, а не на предел.
- 1,5 кВт. Углеродистая сталь до 8–10 мм кислородом, нержавейка до 4–5 мм азотом.
- 3 кВт. Сталь до 16 мм, нержавейка до 8–10 мм. Для большинства мастерских это универсальный вариант.
- 6 кВт и выше. Толстая сталь и нержавейка, высокая скорость на тонком листе. Пределы толщин смотрите в карточке конкретной модели.
Для примера: в линейке оптоволоконных станков YH на источнике Raycus 3000 Вт заявлена резка углеродистой стали до 16 мм. А если вы только выбираете, от чего зависит мощность и ресурс, разберитесь, как устроен лазерный излучатель — сердце станка.
Типичные дефекты реза и что с ними делать
- Заусенец снизу. Мало давления, слишком высокая скорость или изношенное сопло. Увеличьте давление азота, снизьте скорость, проверьте центровку сопла.
- Окалина и тёмная кромка на стали. Закономерна при кислороде. Если нужна чистая кромка, переходите на азот или воздух в пределах допустимых толщин.
- Оплавленная кромка и широкий рез. Слишком медленная подача или завышенная мощность. Уменьшите мощность, повысьте скорость.
- Не прорезает насквозь. Слишком быстрая подача, смещён фокус, загрязнена оптика или сопло.
- Жёлтый налёт на нержавейке. Воздух вместо азота либо влага в линии. Проверьте осушитель.
FAQ
Можно ли резать нержавейку кислородом?
Чем резать чёрную сталь — кислородом или воздухом?
Почему азот так дорого обходится?
Можно ли заменить азот воздухом на нержавейке?
Какое сопло выбрать?
Источники
Вам также может быть интересно:


