

Оптоволоконный лазер и CO2 лазер — это два разных источника излучения с разной длиной волны, из-за чего они попросту режут разные материалы: волоконный лазер эффективен на металле, CO2 — на дереве, акриле, коже и других органических материалах. В статье разберём физическую разницу между источниками, сравним параметры по обслуживанию и стоимости владения и дадим понятный критерий, какой лазерный станок выбрать под конкретную задачу — резку металла, дерева или то и другое сразу.
Оглавление
- Как устроены источники излучения: в чём физическая разница
- Какие материалы режет и гравирует каждый тип лазера
- Сравнение по ключевым параметрам
- Волоконный лазер или CO2: что выбрать под задачу
- Стоимость владения: расходники, обслуживание, ресурс источника
- Типичные ошибки при выборе лазерного станка
- FAQ
- Источники
Как устроены источники излучения: в чём физическая разница
Разница co2 и оптоволоконного лазера начинается не с корпуса станка, а с самого источника излучения — именно он определяет, какие материалы обрабатывает конкретный лазерный станок для резки металла или дерева.
CO2-лазер — газовый лазер, где активной средой служит смесь углекислого газа, азота и гелия в герметичной трубке (или в резонаторе с прокачкой газа у мощных станков). Разряд возбуждает молекулы газа, и они излучают свет с длиной волны около 10,6 мкм — это дальний инфракрасный диапазон. Такую длину волны хорошо поглощают органические материалы: дерево, бумага, кожа, большинство пластиков, ткани.
Оптоволоконный лазер — твердотельный источник, где излучение генерируется в оптоволокне, легированном ионами редкоземельных элементов (обычно иттербием), а накачка идёт от лазерных диодов. Источник лазера волоконный даёт длину волны около 1,06 мкм — это ближний инфракрасный диапазон, почти в 10 раз короче, чем у CO2. Именно эта более короткая волна хорошо поглощается металлами: сталью, нержавейкой, алюминием, латунью — тогда как органика её отражает или пропускает почти без нагрева.
Отсюда и вытекает главное практическое отличие волоконного лазера от CO2: это не «более мощная» или «более слабая» версия друг друга, а два источника, физически настроенных на разные группы материалов. Подробнее о том, как устроен и работает лазерный источник изнутри, можно почитать в отдельном материале про лазерный излучатель — сердце станка.
Какие материалы режет и гравирует каждый тип лазера
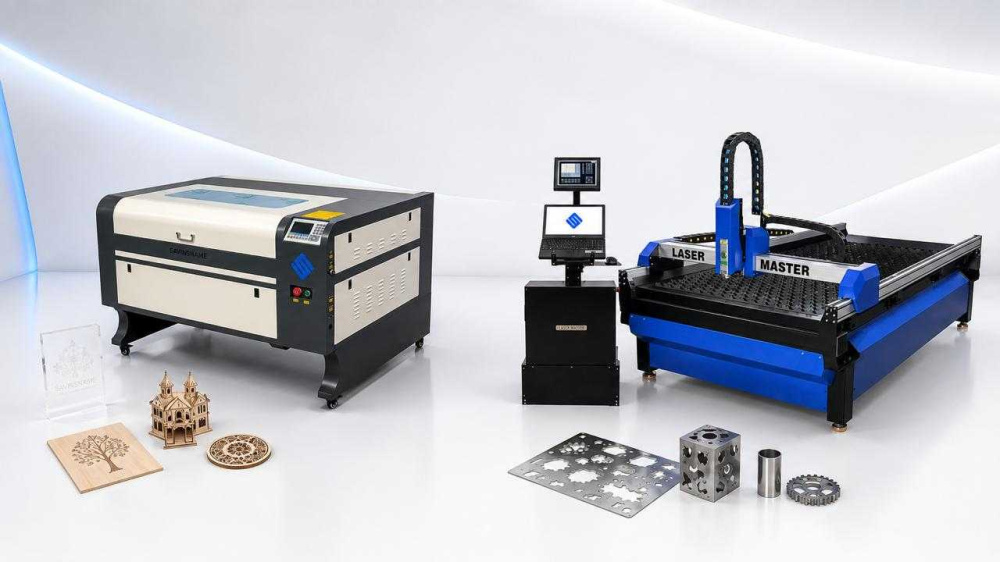
CO2 лазерный станок уверенно работает по:
- дереву и фанере (мебельные детали, декор, упаковка);
- акрилу (оргстеклу) — с фирменной полированной кромкой без доработки;
- коже, ткани, картону, пенокартону;
- части пластиков (кроме ПВХ — при его лазерной резке выделяются токсичные пары, и это отдельная тема безопасности, а не выбора станка).
Оптоволоконный лазерный станок режет и маркирует:
- углеродистую и нержавеющую сталь;
- алюминий, латунь, медь (с поправкой на отражающую способность металла);
- титан;
- дополнительно — гравирует и маркирует металл без резки, если станок сконфигурирован как маркер, а не режущий комплекс.
На вопрос лазер по металлу или по дереву однозначного «универсального» ответа физически не существует: один и тот же источник не режет оба класса материалов одинаково хорошо. CO2-лазер теоретически может немного «прижигать» тонкий металл с покрытием, но это не резка в производственном смысле, а оптоволоконный лазер практически не берёт органику — луч либо отражается, либо проходит насквозь без достаточного нагрева. Если в производстве нужно резать и металл, и дерево или акрил, придётся либо ставить два станка, либо один волоконный для металла плюс один CO2 для органики — совместить оба класса материалов в одном источнике на сегодняшнем уровне технологии нельзя.
Сравнение по ключевым параметрам
Сравнение лазерных станков двух типов по параметрам, которые определяют выбор на практике:
| Параметр | CO2 лазер | Оптоволоконный лазер |
|---|---|---|
| Длина волны | ~10,6 мкм | ~1,06 мкм |
| Материалы | дерево, акрил, кожа, ткань, картон | сталь, нержавейка, алюминий, латунь, титан |
| КПД источника | около 8–10% | около 25–35% |
| Обслуживание источника | периодическая юстировка зеркал резонатора, замена/дозаправка газовой трубки | практически не требует юстировки, нет расходной газовой среды |
| Типичный ресурс источника | 2 000–10 000 часов до замены трубки (зависит от типа) | 80 000–100 000 часов заявленного ресурса у большинства производителей |
| Компактность | резонатор и трубка занимают заметный объём в корпусе | компактный блок, проще встраивается в портативные станки |
| Стоимость станка сопоставимой мощности | обычно ниже при равном формате рабочего поля | выше на старте, но ниже в пересчёте на срок службы источника |
Станки под каждый тип задачи


Волоконный лазер или CO2: что выбрать под задачу
Прежде чем сравнивать конкретные модели, стоит честно ответить на один вопрос — какой материал составляет основной объём производства, а не «какой лазер выбрать» вообще.
Если основной материал — дерево, фанера, акрил, кожа, картон. Ответ однозначный: нужен CO2-лазерный станок. Такие станки закрывают резку и гравировку по дереву за один проход, часто на одном рабочем поле совмещая функции реза и гравировки без смены оптики. Полный модельный ряд представлен в разделе CO2-лазерных станков с ЧПУ.
Если основной материал — металл. Здесь без вариантов нужен оптоволоконный лазерный станок: только он даёт производительный и чистый рез стали, нержавейки и цветных металлов. Подробный разбор точности и производительности такого оборудования — в статье про оптоволоконный лазерный станок YH, а модели разной мощности можно сравнить в разделе оптоволоконных лазерных станков.
Если нужны оба класса материалов — типичная ситуация для рекламных и мебельных производств, где параллельно идёт и металл (каркасы, крепёж), и дерево или акрил (фасады, декор, вывески). В этом случае экономически оправданно ставить два станка под свои задачи, а не искать несуществующий универсальный лазер: суммарная стоимость владения двумя специализированными станками почти всегда ниже, чем компромиссы и брак от попытки резать «не свой» материал на одном источнике.
Стоимость владения: расходники, обслуживание, ресурс источника
Разница волоконного лазера и CO2 не заканчивается на моменте покупки — она проявляется в ежемесячных и ежегодных расходах на эксплуатацию.
У CO2-лазера основная статья обслуживания — сам источник: стеклянные трубки с газовой смесью имеют ограниченный ресурс (у бюджетных моделей — порядка 2 000–3 000 часов работы, у металлокерамических трубок и станков с прокачкой газа — заметно больше) и требуют полной замены по его истечении. Дополнительно нужна периодическая юстировка зеркал резонатора — со временем оптическая ось может немного сбиваться, что снижает мощность реза и требует настройки.
У оптоволоконного лазера источник практически не имеет расходной части в привычном смысле: заявленный ресурс источника у большинства производителей — 80 000–100 000 часов, юстировка не требуется по конструкции (излучение целиком идёт по волокну без свободных оптических путей внутри источника). Основные расходники здесь — защитные стёкла сопла режущей головки и сопла, которые изнашиваются от брызг расплава металла и меняются по мере использования, а также фильтры системы охлаждения.
Отдельная статья расходов, общая для обоих типов — система охлаждения. Мощные станки любого типа требуют чиллера для стабилизации температуры источника, и от его исправности напрямую зависит ресурс лазера — подробнее о выборе и обслуживании чиллера рассказано в статье про чиллер для ЧПУ станка. Требования к электропитанию и вентиляции помещения под станок любого типа разобраны отдельно в статье о требованиях к помещению и подключению станка с ЧПУ.
Типичные ошибки при выборе лазерного станка
- Покупка CO2-станка «про запас» под металл. Некоторые продавцы позиционируют мощные CO2-станки как способные «немного резать» тонкий металл с покрытием — на практике это тонкая гравировка или прожиг, а не производственная резка: длина волны CO2 плохо поглощается металлом, и результат несравним с оптоволоконным станком даже низкой мощности.
- Экономия на мощности волоконного источника под конкретную толщину металла. Станок на 1–1,5 кВт формально режет и 10 мм стали, но на пределе возможностей — с низкой скоростью и риском непрорезов. Мощность стоит подбирать с запасом под типичную толщину заготовок, а не по минимальной цене.
- Игнорирование стоимости обслуживания при сравнении цены станков. CO2-станок дешевле на старте, но стоимость замены трубки и юстировки за несколько лет эксплуатации может приблизить суммарные расходы к цене изначально более дорогого волоконного аналога — это стоит закладывать в расчёт окупаемости, а не сравнивать только цены в прайс-листе.
- Выбор станка без учёта реальной номенклатуры материалов. Если 80% заказов — металл, а 20% — дерево, экономически чаще выгоднее один мощный волоконный станок плюс аутсорс редких заказов на дерево, чем два станка под неравномерную загрузку. Решение здесь считается по фактическому объёму заказов, а не по желанию «иметь всё на месте».
FAQ
В чём главная разница CO2 и оптоволоконного лазера?
Можно ли резать металл на CO2-лазере?
Какой лазерный станок выбрать для мебельного производства с металлическим каркасом?
Что дешевле в обслуживании — волоконный лазер или CO2?
Отличается ли безопасность работы с CO2 и оптоволоконным лазером?
Источники
Вам также может быть интересно:


Примеры из практики и честный разбор того, на что действительно стоит обращать внимание при выборе станков ЧПУ, а что является маркетинговым шумом.